


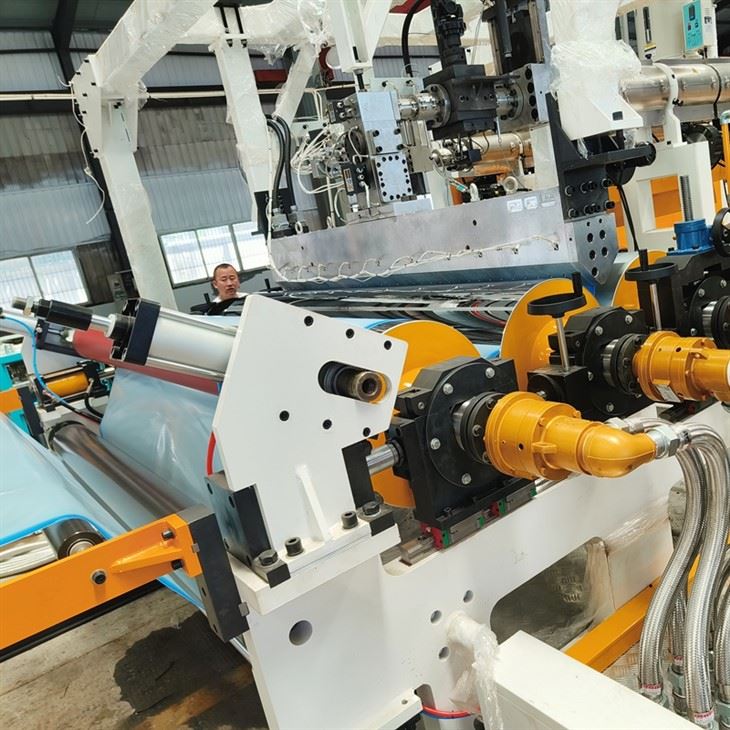
PP PE ABS Sheet Extrusion Machine Line
PP (polipropileen), PE (poliëtileen), ABS (akrielonitril butadieen stireen kopolimeer) plaat ekstrusie masjien lyn.
Hierdie drie materiale is almal baie algemene plastiek vir algemene-doeleindes, maar hul verwerkingseienskappe en produktoepassings verskil, so die produksielyn het beide hoë veelsydigheid en spesiale ontwerp vir spesifieke materiale.
Kernoorsig: 'n Universele poliolefien-/ingenieursplastiekplaatproduksielyn
PP PE ABS plaat-ekstrusiemasjienlyne stem baie ooreen in toerustingargitektuur, tipies gebaseer op 'n kernkombinasie van "enkelskroef-ekstruder+T-vormige matrijskop+drierolkalender". Die konfigurasie van die produksielyn word hoofsaaklik aangepas op grond van die smelteienskappe van die materiaal (soos smeltsterkte, viskositeit, koelkrimping) en die finale produkvereistes (soos dikte, oppervlakglans, en of dit vir warmvorming gebruik word).



Om die universaliteit en verskille daarvan beter te verstaan, verwys asseblief na die tabel hieronder
Vergelykingslys van PP-, PE-, ABS-velproduksielyne
Eienskappe PP (polipropileen) plaatlyn PE (poliëtileen) plaatlyn ABS (ingenieursplastiek) plaatlyn
Belangrikste produkte sluit in kosbakkies, koppies, vouers, weggooikoppies met industriële voerings, vogbestande-blokkies, hoekbeskermers, advertensie-substrate, yskasvoerings, motorinterieure, bagasietasse, speelgoed, helms.
Materiaalkenmerke: hoë smeltpunt (~ 165 grade), gemiddelde smeltsterkte, maklike kristallisasie, groot krimptempo, wye verwerkingsreeks, hoë smeltsterkte, baie sag, maklik om te verdraai, hoë viskositeit, hoë verwerkingstemperatuur (~ 200-240 grade), maklik om vog te absorbeer, maklik om af te breek
Droogvereistes is gewoonlik nie nodig nie (tensy vir spesiale grade) en is nie absoluut noodsaaklik nie! Ontvochtigings- en droogmasjiene moet toegerus wees om te verhoed dat waterdamp krake en borrels op die oppervlak van die produk veroorsaak.
The characteristics of the extruder are that the screw L/D (length to diameter ratio) is generally above 25:1, and the compression ratio of the mixed shear section screw should not be too large to prevent overheating. The screw L/D should be large (usually>28:1), en die skeersel moet nie te sterk wees om ABS-afbraak te voorkom nie.
Verwerkingstemperatuur matig (200-230 grade) matig tot laag (180-220 grade) hoog (210-260 grade)
Die temperatuurvereiste vir die drie rollers is hoog. Hoër temperature word benodig om interne spanning te verminder en latere krimpingsvervorming te voorkom. Medium. Die hoogste vereiste. Akkurate hoë temperatuur is nodig om 'n gladde oppervlak te verkry en interne spanning te verminder.
Verkoelingsvereistes vereis voldoende en stadige verkoeling om kristallisasie en vervorming te verminder. Eenvormige verkoeling is nodig om vervorming te voorkom. Eenvormige verkoeling word vereis.
Rol kan gedoen word vir dun velle of gestapel word vir dik velle. Dik velle word gewoonlik direk gestapel, terwyl dun velle opgerol kan word.
Die kernverstellingspunt beheer die verkoelingstempo en roltemperatuur om kristalliniteit en dimensionele stabiliteit te bestuur. Deur sy hoë smeltsterkte te benut, kan dikker velle vervaardig word. Streng droging en ligte verwerkingstemperatuur is die sleutel om kwaliteit te verseker.
Die hoofkomponente van 'n universele produksielyn
'n Volledige PP PE ABS-plaat-ekstrusiemasjienlyn bevat tipies die volgende eenhede:
1. Grondstofverwerkingstelsel
·ABS-spesifiek: Ontvochtigingsdroër is 'n noodsaaklike toerusting. Die voginhoud van ABS-korrels moet verminder word tot<0.02% -0.03%.
·PP/PE: Gewoonlik word slegs 'n eenvoudige hopperdroër (warmlugdroger) benodig, hoofsaaklik om die grondstowwe voor te verhit en waterdampkondensasie te voorkom. Vir uiters hoë-toepassings kan PP ook ontvochtiging en droging vereis.
· Vakuum toevoer: Vervoer outomaties grondstowwe vanaf verpakkingsakke na die droogtrechter of ekstruderbak.
2. Ekstrusiestelsel
· Enkelskroef-ekstruder: Dit is die mees hoofstroom en ekonomiese konfigurasie.
·Skroefontwerp: Kies verskillende skroefstrukture (kompressieverhouding, mengelemente) gebaseer op verskillende materiale.
·PP/PE: Deur universele skroewe of skroewe met versperringsgedeeltes te gebruik, het dit goeie plastiserings- en mengvermoëns.
·ABS: Gebruik lae skuif, stadige kompressieskroewe om oorverhitting en agteruitgang te voorkom.
· Lengte tot deursnee verhouding (L/D): gewoonlik tussen 25:1 en 32:1, hoe groter die L/D, hoe beter is die plastiseringseffek, en hoe meer presies is die temperatuurbeheer.
· Skermwisselaar: Deurlopende of handmatige skermwisselaar om onsuiwerhede in die smelt te filter en produkkwaliteit te verseker.
·Ratpomp (opsioneel): Vir hoë-toepassings kan die byvoeging van 'n smeltratpomp die afvoerdruk aansienlik stabiliseer en produkte met beter diktetoleransies verkry.
·T-vormige matrijskop (plat matrijskop):
· Die hangerstyl-matrys is 'n standaardkonfigurasie, wat verseker dat die smelt eweredig oor die hele breedte versprei word.
· Die vormlip is toegerus met 'n fynverstellingsmeganisme (gewoonlik 'n termiese uitsettingsbout of handbout), wat gebruik word om die laterale dikteverspreiding van die plaat aanlyn of vanlyn fyn aan te pas.
3. Vorming en verkoelingstelsel
· Drierolkalender: die kernvormende eenheid van die produksielyn.
· Funksie: Maak die gesmelte knuppel wat uit die vorm kom, plat, vorm, beheer dikte en gee oppervlakglans (spieëlrol) of tekstuur (stom roller).
· Temperatuurbeheer: Dit is 'n sleutelaanpassingsparameter vir die verwerking van verskillende materiale. Elke roller is 'n onafhanklike temperatuurbeheerde "warm olie" of "watersirkulasie" stelsel, met 'n akkuraatheidsvereiste van ± 1 graad C.
·PP: Die roltemperatuurvereiste is relatief hoog (soos 60-100 grade C) om latere krimping te verminder.
·ABS: Die hoogste roller temperatuur (bv. . 80-110 graad C) word gebruik om 'n hoë glans oppervlak te verkry.
·Verkoeling-trekraam: Die plaatmateriaal wat voorlopig deur drie rollers gevorm is, gaan verskeie stelle verkoelingsrolle binne en word verder eenvormig afgekoel tot kamertemperatuur.
4. Hulp- en wikkelstelsel
·Aanlyn diktemeter (beta-straal of infrarooi): Intydse skandering en vertoon van die diktekromme van die hele breedte van die vel, wat 'n sleuteltoerusting is om kwaliteit en hoë opbrengs te verseker. Dit kan met die lipverstellingstelsel gekoppel word om outomatiese beheer (ATC) te verkry.
·Randsnytoestel: Sny onreëlmatige dik rande aan beide kante af.
· Trekker en Winder:
·Vir PE en dun PP/ABS-plate word 'n middel-/oppervlak-wikkelmasjien gebruik om dit in groot rolle te rol.
·For thick PP/ABS sheets (such as>2mm), gebruik 'n vaste lengte snysaag en 'n outomatiese stapelaar om die velle direk te sny en te stapel.
5. Edge materiaal herwinning stelsel
· Die gesnyde materiaal word onmiddellik deur 'n aanlyn breker vergruis, en dan outomaties weer in die hoofekstruder gemeng in verhouding deur 'n herwinningstoevoer, wat koste verminder.
PP PE PS ABS plaat ekstrusie masjien
|
Ekstruder model |
(mm) Produk dikte |
(mm) Produk breedte |
(kw) Produk krag |
(kg/h) Kapasiteit |
|
SJ90/33 |
0,15-2 mm |
600-800 mm |
75 kw |
150-200 kg/h |
|
SJ120/33 |
0,15-2 mm |
800-1200 mm |
110kw |
200-350 kg/h |
|
SJ135/33 |
0,15-2 mm |
1000-1600mm |
132 klw |
300-450 kg/h |
|
SJ150/33 |
0,15-2 mm |
1500-2200mm |
160kw |
400-550 kg/h |
Warm etikette: pp pe abs vel ekstrusie masjien lyn, China pp pe abs vel ekstrusie masjien lyn vervaardigers, verskaffers, fabriek
vorige
Geen inligtingJy mag dalk ook hou van


Stuur Navraag